پرینت سه بعدی FDM
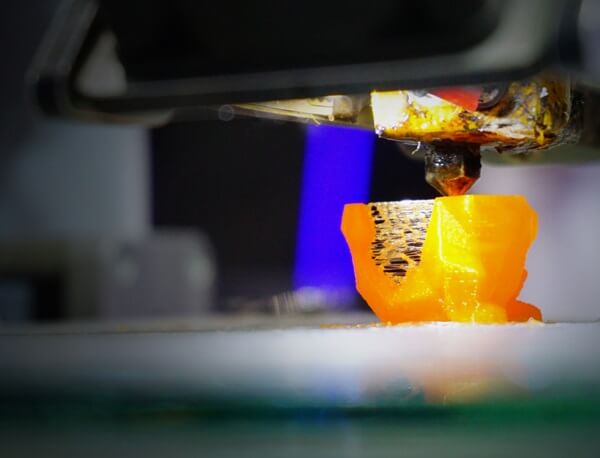
پرینت سه بعدی فیلامنتی یا FDM (Fused Deposition Modeling) یکی از رایجترین تکنیکهای ساخت افزایشی است که به واسطه سادگی کاربری، قیمت اقتصادی و گستردگی مواد مصرفی، محبوبیت زیادی در صنایع مختلف یافته است.
در ادامه، قصد داریم به نحوه کار، مزایا، چالشها، مواد اولیه و کاربردهای این فناوری بپردازیم.
پرینت سه بعدی FDM چیست؟
فهرست مطالب
FDM، که بهعنوان ساخت فیلامنت ذوبشونده (Fused Filament Fabrication – FFF) نیز شناخته میشود، فرآیندی افزودنی است که در آن مواد ترموپلاستیک بهصورت لایهبهلایه ذوب و رسوبگذاری میشوند تا شیء سهبعدی مورد نظر ساخته شود. این فناوری در اواخر دههی 1980 توسط اسکات کرامپ ابداع شد و در سال 1990 توسط شرکت استراتاسیس تجاریسازی گردید. از آن زمان تاکنون، FDM به یکی از محبوبترین روشهای چاپ سهبعدی تبدیل شده است.
پرینت سه بعدی FDM پراستفادهترین فناوری پرینت سه بعدی است و بیشترین تعداد دستگاههای پرینتر سهبعدی موجود در جهان را شامل میشود. همچنین، این فناوری اغلب اولین تکنیکی است که افراد با آن آشنا میشوند. یک طراح هنگام تولید قطعه با تکنولوژی FDM باید تواناییها و محدودیتهای این فناوری را در نظر بگیرد، زیرا این کار به دستیابی به بهترین نتیجه کمک میکند.
کاربردهای پرینت سه بعدی FDM در طیف گستردهای از صنایع مشهود است:
- نمونهسازی سریع (Rapid Prototyping): طراحی مدلهای اولیه برای بررسی و بهبود پیش از تولید نهایی.
- تولید قطعات نهایی: ساخت قطعات بادوام و عملکردی برای استفاده نهایی.
- آموزش و تحقیق: توسعه ابزارهای آموزشی و پژوهشی در مراکز علمی.
- پزشکی: تولید پروتزها، مدلهای بدنشناسی و ابزارهای جراحی.
- هنر و طراحی: خلق آثار هنری، مجسمهسازی و قطعات دکوراتیو.
مزایای پرینت سه بعدی FDM
- مقرونبهصرفگی: FDM یکی از اقتصادیترین روشها برای تولید قطعات سفارشی و نمونهسازی اولیه محسوب میشود.
- زمان تحویل کوتاه: در دسترس بودن گسترده چاپگرهای FDM، فرآیند آمادهسازی را سرعت میبخشد.
- تنوع مواد: از مواد سادهای چون PLA و ABS تا مواد پیشرفتهای مثل PEEK قابل استفاده در این فناوری هستند.
- انعطافپذیری در اندازه قطعات: چاپگرهای رومیزی برای قطعات کوچک و ارزان مناسباند، درحالیکه چاپگرهای صنعتی قابلیت تولید قطعات بزرگ را دارند.
محدودیت های پرینت سه بعدی FDM
در ادامه، معایب اصلی فناوری FDM بهصورت خلاصه آورده شده است:
دقت ابعادی و رزولوشن پایین: FDM در مقایسه با سایر فناوریهای پرینت سه بعدی (مانند SLA یا SLS)، دقت و رزولوشن کمتری دارد. بنابراین مناسب برای قطعات با جزئیات پیچیده نیست.
خطوط لایه قابل مشاهده: قطعات FDM معمولاً دارای خطوط لایه قابل مشاهده هستند که برای دستیابی به سطحی صاف نیاز به پردازش نهایی دارند.
ناهمسانگردی (Anisotropy): به دلیل مکانیزم چسبندگی لایهها، قطعات FDM بهصورت ناهمسانگرد هستند، یعنی استحکام آنها در جهت Z کمتر از محور X,Y است. مناسب برای کاربردهایی که استحکام در تمام جهات حیاتی است، نیست.
محدودیت در جزئیات پیچیده: FDM برای تولید قطعاتی با برآمدگیهای زیاد یا هندسههای پیچیده نیاز به ساختارهای پشتیبان دارد، که میتواند فرآیند چاپ را پیچیدهتر و زمانبر کند.
- دقت و کیفیت سطح
- استحکام کمتر در جهت لایهها
- محدودیت در جزئیات ریز
- تاببرداشتن قطعات
فناوری FDM در صنایع مختلفی به کار میرود:
- خودروسازی: تولید قطعات نمونه، ابزارهای مونتاژ و قطعات نهایی
- هوافضا: ساخت قطعات سبک و مقاوم برای هواپیماها و فضاپیماها
- پزشکی: تولید پروتزها، ایمپلنتها و مدلهای آموزشی
- الکترونیک: ساخت قابها و قطعات محافظ برای دستگاههای الکترونیکی
- معماری: ایجاد ماکتها و مدلهای ساختمانی برای ارائهی طرحها
پرینترهای FDM از فیلامنتهای ترموپلاستیک متنوعی استفاده میکنند:
- PLA (Polylactic Acid): زیستتجزیهپذیر، آسان برای چاپ، مناسب برای مدلهای مفهومی.
- ABS (Acrylonitrile Butadiene Styrene): مقاوم در برابر حرارت و ضربه، مناسب برای قطعات کاربردی.
- PETG (Polyethylene Terephthalate Glycol): شفاف، مقاوم و انعطافپذیر، مناسب برای قطعات مکانیکی.
- TPU (Thermoplastic Polyurethane): انعطافپذیر، مناسب برای قطعات لاستیکی و منعطف.
- نایلون (PA): مقاوم در برابر سایش و مواد شیمیایی، مناسب برای قطعات صنعتی.
ساخت مدل از طریق ذوب مواد (FDM) یا ساخت رشتهای ذوبشده (FFF) یک فرآیند تولید افزایشی است که به خانواده فناوریهای اکستروژن مواد تعلق دارد. در روش FDM، یک شیء از طریق رسوبدهی انتخابی مواد ذوبشده در مسیرهای از پیش تعیینشده، به صورت لایهبهلایه ساخته میشود. مواد مورد استفاده در این فناوری، پلیمرهای ترموپلاستیک هستند که به شکل رشته (فیلامنت) عرضه میشوند.
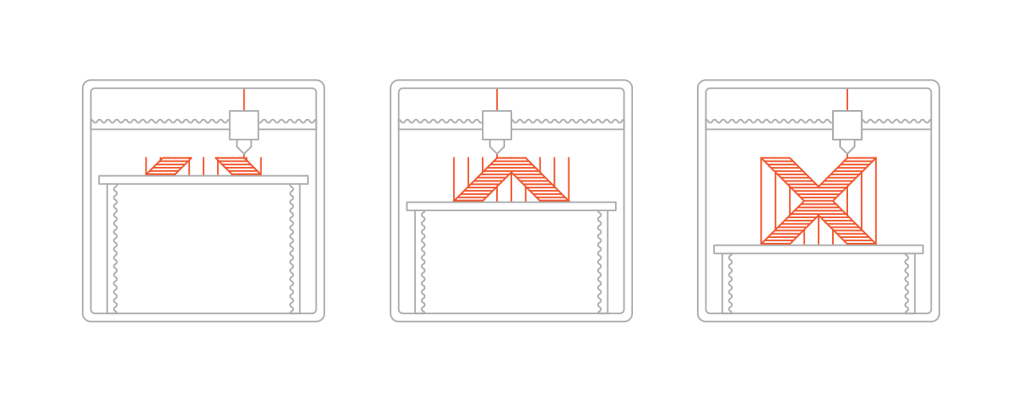
فناوری FDM چگونه کار میکند؟
این مراحل فرآیند ساخت با FDM را توضیح میدهند:
- بارگذاری فیلامنت ترموپلاستیک
ابتدا یک قرقره فیلامنت ترموپلاستیک در پرینتر قرار داده میشود. هنگامی که نازل به دمای موردنظر رسید، فیلامنت به سر اکسترودر هدایت میشود و درون نازل ذوب میشود.
- حرکت سر اکسترودر
سر اکسترودر به یک سیستم سهمحوره متصل است که امکان حرکت در جهتهای X و Y و Z را فراهم میکند. ماده ذوبشده به صورت رشتههای نازک اکسترود شده و به صورت لایهبهلایه در مکانهای از پیش تعیینشده رسوب داده میشود. این ماده در هنگام رسوبدهی خنک شده و جامد میشود. گاهی خنکسازی ماده با استفاده از فنهای خنککنندهای که روی سر اکسترودر نصب شدهاند، تسریع میشود.
- ایجاد لایهها
برای پر کردن یک ناحیه، نیاز به چندین عبور از سر اکسترودر است (مشابه رنگآمیزی یک مستطیل با ماژیک). پس از تکمیل یک لایه، پلتفرم ساخت به سمت پایین حرکت میکند (یا در برخی تنظیمات، سر اکسترودر به سمت بالا حرکت میکند) و لایه جدیدی رسوب داده میشود. این فرآیند تا تکمیل قطعه تکرار میشود.
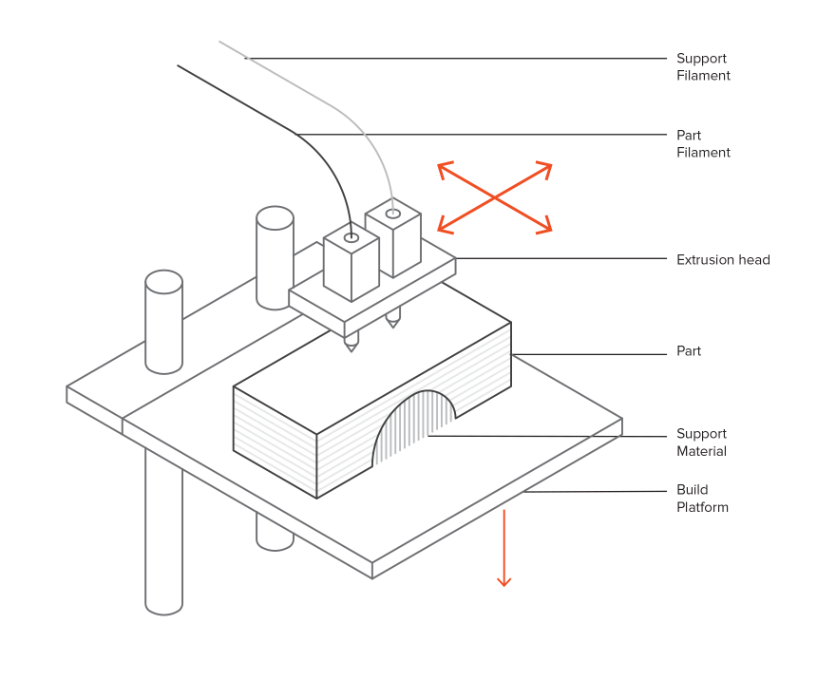
ویژگیهای فناوری FDM
پارامترهای پرینتر
بیشتر سیستمهای FDM امکان تنظیم چندین پارامتر فرآیند را فراهم میکنند، از جمله:
- دمای نازل و پلتفرم ساخت،
- سرعت ساخت،
- ارتفاع لایه،
- سرعت فن خنککننده.
این تنظیمات معمولاً توسط اپراتور انجام میشوند و نیازی نیست طراح نگرانی زیادی درباره آنها داشته باشد.
با این حال، از دیدگاه یک طراح، ابعاد ساخت و ارتفاع لایه اهمیت بیشتری دارند:
ابعاد ساخت: پرینترهای رومیزی معمولاً دارای ابعاد ساخت 200 × 200 × 200 میلیمتر هستند، در حالی که در ماشینهای صنعتی این ابعاد میتواند تا 1000 × 1000 × 1000 میلیمتر افزایش یابد. اگر برای کاهش هزینهها از ماشین رومیزی استفاده شود، مدلهای بزرگ را میتوان به بخشهای کوچکتر تقسیم و سپس مونتاژ کرد.
ارتفاع لایه: ارتفاع لایه در فناوری FDM معمولاً بین 50 تا 400 میکرون است و این مقدار هنگام سفارش قابل تعیین است.
ارتفاع لایه کمتر باعث تولید قطعات صافتر و دقت بیشتر در هندسههای منحنی میشود.
ارتفاع لایه بیشتر باعث تولید قطعات با سرعت بالاتر و هزینه کمتر میشود.
به طور معمول ارتفاع لایه 200 میکرون بیشتر استفاده میشود.
مشکل تابخوردگی (Warping)
تابخوردگی یکی از رایجترین نقصها در FDM است. این مشکل زمانی رخ میدهد که مواد اکسترودشده در حین انجماد خنک میشوند و ابعاد آنها کاهش مییابد. به دلیل اینکه بخشهای مختلف چاپ با نرخهای متفاوتی خنک میشوند، ابعاد آنها نیز با سرعتهای متفاوت تغییر میکنند. این خنکسازی غیریکنواخت، تنشهای داخلی ایجاد میکند که باعث کشیده شدن لایه زیرین به سمت بالا و در نهایت تابخوردگی میشود.
راهکارهای کاهش تابخوردگی:
- نظارت دقیقتر بر دمای سیستم (پلتفرم ساخت و محفظه).
- افزایش چسبندگی بین قطعه و پلتفرم ساخت.
- اجتناب از سطوح بزرگ و تخت:
مدلهایی مانند جعبههای مستطیلی مستعد تابخوردگی بیشتری هستند و در صورت امکان باید از آنها اجتناب شود. - پرهیز از ویژگیهای باریک و برجسته:
بخشهایی مانند دندانههای چنگال مستعد تابخوردگی هستند. برای جلوگیری از این مشکل، میتوان مواد اضافهای در لبه ویژگیهای باریک اضافه کرد (برای مثال یک مستطیل با ضخامت 200 میکرون). - جایگزینی گوشههای تیز با گوشههای گرد:
گوشههای تیز بیشتر از اشکال گرد دچار تابخوردگی میشوند. اضافه کردن فیلتها (گرد کردن گوشهها) به طراحی راهکار خوبی است. - انتخاب مواد مناسب:
برخی مواد مستعد تابخوردگی بیشتری هستند. به عنوان مثال، ABS نسبت به PLA یا PETG حساسیت بیشتری به تابخوردگی دارد، زیرا دمای انتقال شیشهای بالاتر و ضریب انبساط حرارتی بیشتری دارد.
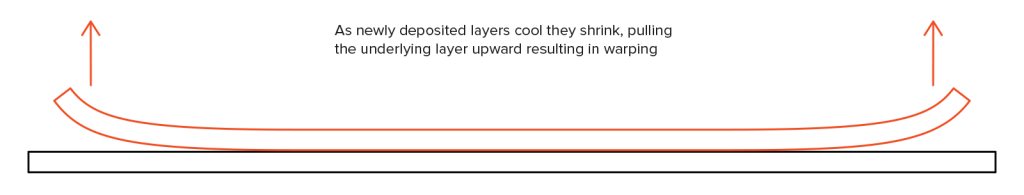
تصویر بالا فرآیند تابخوردگی لبههای یک قطعه تولیدشده با فناوری FDM را نمایش میدهد. این پدیده زمانی اتفاق میافتد که خنکسازی غیریکنواخت باعث ایجاد تنشهای داخلی در مواد میشود.
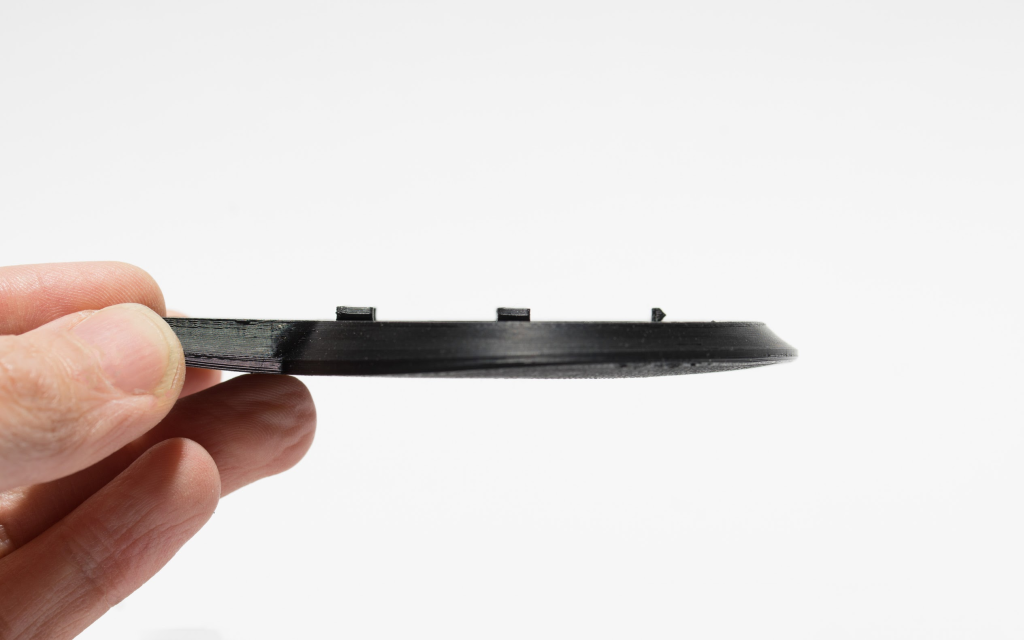
این تصویر نمونهای از یک قطعه تابخورده را نشان میدهد که با استفاده از مواد ABS تولید شده است. ABS به دلیل خواص حرارتیاش، نسبت به مواد دیگر مانند PLA یا PETG حساسیت بیشتری به تابخوردگی دارد.
چسبندگی لایهها (Layer Adhesion)
چسبندگی مناسب بین لایههای رسوبشده برای کیفیت نهایی یک قطعه FDM بسیار مهم است. زمانی که ترموپلاستیک مذاب از نازل اکسترود میشود، تحت فشار به لایه قبلی فشرده میشود. دمای بالا و فشار باعث ذوب مجدد سطح لایه قبلی شده و اتصال لایه جدید با قطعه چاپشده را ممکن میکند.
استحکام اتصال لایهها: استحکام اتصال بین لایههای مختلف همیشه کمتر از استحکام پایه ماده است. به همین دلیل، قطعات FDM بهطور ذاتی ناهمسانگرد (Anisotropic) هستند:
استحکام آنها در محور Z همیشه کمتر از استحکام در صفحه XY است. بنابراین، هنگام طراحی قطعات برای FDM، باید جهتگیری قطعه را در نظر گرفت.
مثال از تست کشش:
در یک آزمایش کشش، قطعاتی که بهصورت افقی در ABS با 50% تراکم چاپ شدند، با قطعاتی که بهصورت عمودی چاپ شده بودند، مقایسه شدند. نتایج نشان داد:
- استحکام کششی در جهت X,Y تقریباً 4 برابر بیشتر از جهت Z بود (17.0 MPa در مقایسه با 4.4 MPa).
- میزان تغییر شکل قبل از شکست نیز تقریباً 10 برابر بیشتر بود (4.8% در مقایسه با 0.5%).
ناهمواری سطح و جزئیات کوچک: از آنجا که مواد مذاب به لایه قبلی فشرده میشوند، شکل آن به حالت بیضوی تغییر میکند. این بدان معناست که سطح قطعات FDM همیشه کمی موجدار خواهد بود، حتی با ارتفاع لایه کم.
ویژگیهای کوچک، مانند سوراخهای کوچک یا رزوهها، ممکن است پس از چاپ به پرداخت نهایی نیاز داشته باشند.
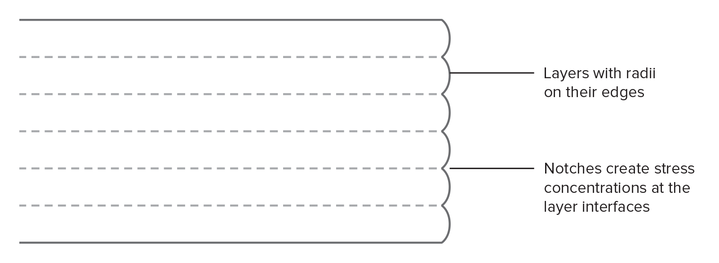
فرآیند ساخت لایهبهلایه در FDM نحوه تولید یک قطعه را به صورت تدریجی نشان میدهد. این فرآیند شامل مراحل زیر است:
- ماده ترموپلاستیک مذاب از نازل اکسترود شده و در مکانهای از پیش تعیینشده رسوب میکند.
- هر لایه جدید بر روی لایه قبلی قرار میگیرد و به دلیل فشار و دمای بالا، به لایه زیرین متصل میشود.
- پلتفرم ساخت با تکمیل هر لایه به سمت پایین حرکت میکند تا فضایی برای لایه بعدی ایجاد شود.
طرح بالا معمولاً شامل نمایش حرکت نازل در محورهای X و Y و Z همراه با نمای لایههای انباشتهشده است که فرآیند تدریجی ساخت قطعه را نشان میدهد.
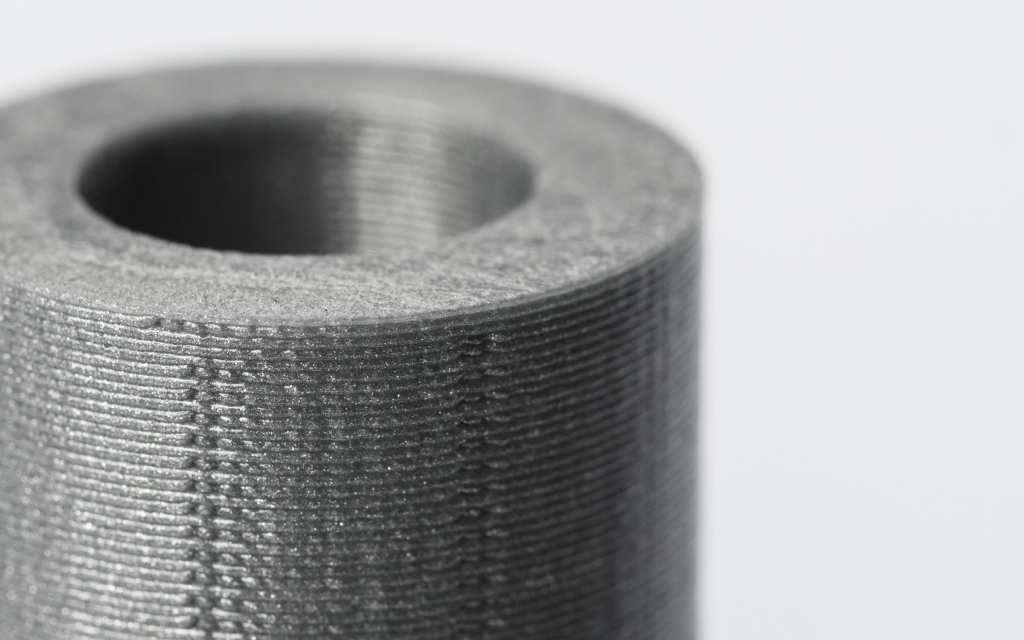
در قطعاتی که با فناوری FDM چاپ میشوند، خطوط لایهها بهطور معمول به دلیل فرآیند ساخت لایهبهلایه قابل مشاهدهاند. این موضوع به دلیل نحوه رسوبگذاری ترموپلاستیک مذاب و شکل بیضوی هر رشته مواد در هنگام اتصال به لایه قبلی است.
دلایل اصلی مشاهده خطوط لایهها:
- فرآیند رسوبگذاری:
مواد مذاب هنگام خروج از نازل و اتصال به لایه زیرین، سطحی موجدار ایجاد میکنند. - ارتفاع لایه:
ارتفاع بیشتر لایهها (مثلاً 400 میکرون) باعث وضوح بیشتر خطوط لایه میشود، در حالی که ارتفاع کمتر (مثلاً 50 میکرون) میتواند به کاهش دید خطوط کمک کند.
چگونه این مشکل کاهش مییابد؟
- استفاده از ارتفاع لایه کمتر.
- پرداخت سطحی (مانند سمبادهزنی یا استفاده از بخار استون برای ABS).
- استفاده از تنظیمات دقیقتر در چاپگرهای پیشرفته.
خطوط لایه یکی از ویژگیهای متمایز قطعات FDM است که میتواند بر ظاهر نهایی قطعه تأثیر بگذارد، بهویژه برای کاربردهای تزئینی یا زمانی که دقت ظاهری اهمیت دارد.
ساختار پشتیبان (Support Structure)
ساختار پشتیبان در فناوری FDM برای ایجاد هندسههایی با برآمدگیهای بیشازحد ضروری است. مواد ترموپلاستیک ذوبشده نمیتوانند در فضای خالی رسوب داده شوند، به همین دلیل برخی هندسهها نیاز به ساختار پشتیبان دارند.
نکات مهم درباره ساختار پشتیبان:
- کیفیت سطح پایینتر:
سطوحی که روی ساختار پشتیبان چاپ میشوند، معمولاً کیفیت سطح پایینتری نسبت به سایر قسمتهای قطعه دارند.- توصیه میشود طراحی قطعه به گونهای باشد که نیاز به ساختار پشتیبان به حداقل برسد.
- مواد پشتیبان:
- معمولاً از همان مواد قطعه برای ساخت پشتیبان استفاده میشود.
- مواد پشتیبان قابل حل در مایع نیز وجود دارند که عمدتاً در پرینترهای رومیزی پیشرفته یا صنعتی استفاده میشوند.
- مزیت مواد قابل حل: کیفیت سطح قطعه بهطور قابل توجهی بهبود مییابد.
- معایب: هزینه کلی چاپ افزایش مییابد، زیرا:
- نیاز به ماشینهای تخصصی با اکستروژن دوگانه است.
- مواد قابل حل قیمت نسبتاً بالایی دارند.
چگالی داخلی (Infill) و ضخامت پوسته (Shell Thickness)
قطعات FDM معمولاً بهصورت جامد چاپ نمیشوند تا زمان چاپ کاهش یافته و در مصرف مواد صرفهجویی شود.
- پوسته (Shell): محیط خارجی قطعه که با چندین عبور از نازل تشکیل میشود.
- چگالی داخلی (Infill): ساختار کمتراکم داخلی که فضای داخلی قطعه را پر میکند.
تأثیر چگالی داخلی و ضخامت پوسته:
- استحکام قطعه:
ضخامت پوسته و چگالی داخلی تأثیر زیادی بر استحکام نهایی قطعه دارند. - تنظیمات پیشفرض:
در پرینترهای رومیزی FDM، تنظیم پیشفرض معمولاً شامل:- چگالی داخلی 25٪
- ضخامت پوسته 1 میلیمتر
این تنظیمات، تعادل خوبی بین استحکام و سرعت چاپ برای قطعات سریع ارائه میدهند.
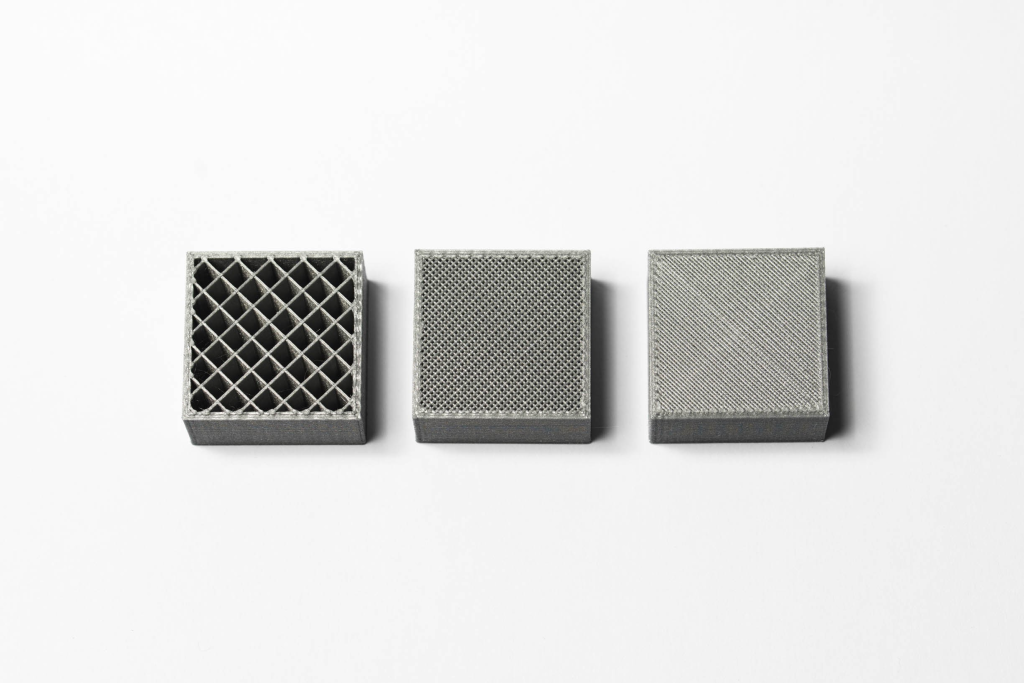
چگالی داخلی یا Infill Density تأثیر بسزایی بر استحکام، وزن، زمان چاپ، و مصرف مواد در قطعات FDM دارد. هندسه داخلی قطعه بسته به مقدار چگالی داخلی تنظیم میشود و میتواند از ساختارهای ساده تا الگوهای پیچیدهتر تغییر کند.
چگالیهای متداول داخلی:
- چگالی پایین (10-20٪):
- ویژگیها:
- مناسب برای قطعات سبک و کمفشار.
- زمان چاپ کوتاهتر.
- مصرف مواد کمتر.
- کاربرد:
- نمونههای اولیه یا قطعات دکوراتیو.
- ویژگیها:
- چگالی متوسط (25-50٪):
- ویژگیها:
- تعادل بین استحکام و مصرف مواد.
- سطح مناسبی از مقاومت برای قطعات عملکردی.
- کاربرد:
- قطعاتی که تحت بارهای متوسط قرار میگیرند.
- ویژگیها:
- چگالی بالا (75-100٪):
- ویژگیها:
- استحکام بسیار زیاد.
- زمان چاپ طولانیتر و مصرف مواد بیشتر.
- کاربرد:
- قطعاتی که تحت بارهای سنگین یا فشار زیاد هستند.
- ویژگیها:
هندسههای داخلی متداول:
- الگوهای خطی: سریعترین گزینه با استحکام مناسب.
- الگوهای لانهزنبوری: استحکام بالا با مصرف مواد کمتر.
- الگوهای سهبعدی (مانند Gyroid): توزیع نیرو بهتر و استحکام چندمحوره.
هر یک از این الگوها و تراکمها میتوانند برای کاربردهای خاصی سفارشیسازی شوند تا بهترین عملکرد از نظر زمان چاپ، استحکام، و هزینه حاصل شود.
مواد رایج در فناوری پرینت سه بعدی FDM
یکی از نقاط قوت اصلی فناوری FDM، تنوع گسترده مواد قابل استفاده است. این مواد شامل طیفی از ترموپلاستیکهای عمومی تا مواد مهندسی و ترموپلاستیکهای با عملکرد بالا هستند.
- ترموپلاستیکهای عمومی (Commodity Thermoplastics):
- PLA (Polylactic Acid):
- ویژگیها: زیستتخریبپذیر، آسان برای چاپ، مناسب برای کاربردهای دکوراتیو یا نمونهسازی.
- کاربرد: چاپهای عمومی، نمونههای اولیه.
- ABS (Acrylonitrile Butadiene Styrene):
- ویژگیها: استحکام خوب، مقاومت در برابر ضربه، اما نیاز به شرایط چاپ کنترلشده.
- کاربرد: قطعات عملکردی یا کاربردی.
- مواد مهندسی (Engineering Materials):
- PA (Polyamide/Nylon):
- ویژگیها: انعطافپذیری بالا، مقاومت به سایش و استحکام مکانیکی.
- کاربرد: قطعات کاربردی و مکانیکی.
- TPU (Thermoplastic Polyurethane):
- ویژگیها: انعطافپذیری، کشسانی و مقاومت در برابر سایش.
- کاربرد: قطعات نرم مانند درزگیرها یا محافظها.
- PETG (Polyethylene Terephthalate Glycol):
- ویژگیها: استحکام، مقاومت شیمیایی و چاپ آسان.
- کاربرد: قطعاتی که به دوام و شفافیت نیاز دارند.
- ترموپلاستیکهای با عملکرد بالا (High-performance Thermoplastics):
- PEEK (Polyether Ether Ketone):
- ویژگیها: مقاومت بسیار بالا در برابر دما و شیمیایی، خواص مکانیکی برتر.
- کاربرد: صنایع هوافضا، پزشکی و خودروسازی.
- PEI (Polyetherimide):
- ویژگیها: مقاومت حرارتی و شیمیایی بالا، پایداری در شرایط سخت.
- کاربرد: قطعات پیشرفته صنعتی.
این طیف گسترده از مواد، فناوری FDM را برای انواع کاربردها، از نمونهسازی سریع گرفته تا تولید قطعات پیشرفته، بسیار انعطافپذیر کرده است.
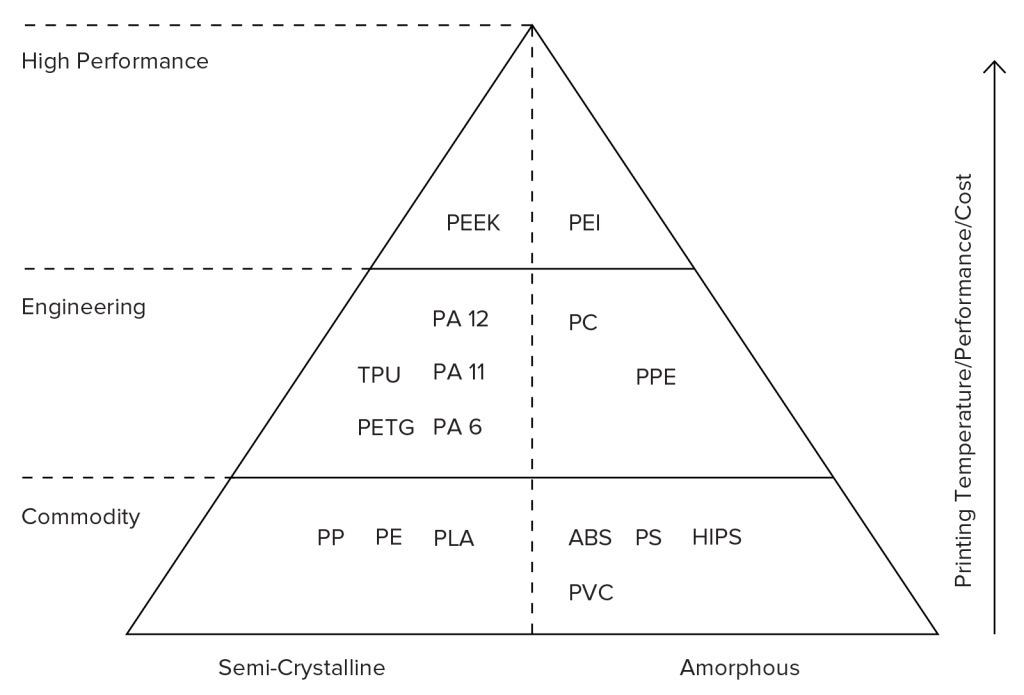
این نمودار سهگوش، مواد FDM را بر اساس عملکرد، هزینه، دمای چاپ، و ساختار مولکولی (کریستالی یا آمورف) تحلیل میکند. در ادامه، تحلیل هر بخش از این نمودار ارائه شده است:
- محور افقی (ساختار مولکولی):
- سمت چپ (Semi-Crystalline – نیمهکریستالی):
- مواد نیمهکریستالی مانند PEEK، PA (نایلون)، و PP ساختاری منظم و متبلور دارند.
- ویژگیها:
- استحکام حرارتی و مکانیکی بالا.
- مقاومت خوب در برابر مواد شیمیایی.
- چالشها:
- دمای چاپ بالا.
- نیاز به خنکسازی دقیق برای جلوگیری از تابخوردگی.
- سمت راست (Amorphous – آمورف):
- مواد آمورف مانند PEI، PC، و ABS ساختار نامنظم و بینظم دارند.
- ویژگیها:
- چاپ آسانتر.
- مقاومت کمتر در برابر مواد شیمیایی.
- چالشها:
- ممکن است شکنندهتر باشند و خواص مکانیکی ضعیفتری نسبت به مواد کریستالی داشته باشند.
- محور عمودی (عملکرد، دما، و هزینه):
- پایین (Commodity – مواد عمومی):
- مواد ارزانقیمت و آسان برای چاپ مانند PLA، ABS، و HIPS.
- ویژگیها:
- دمای چاپ پایین (مناسب برای پرینترهای رومیزی).
- کاربردهای عمومی یا نمونهسازی.
- محدودیتها:
- مقاومت مکانیکی و حرارتی پایین.
- مناسب برای قطعات غیرعملکردی.
- میانه (Engineering – مواد مهندسی):
- مواد با استحکام متوسط مانند PETG، TPU، و نایلون (PA).
- ویژگیها:
- مقاومت خوب در برابر سایش و فشار.
- انعطافپذیری (در TPU) یا مقاومت شیمیایی (در PA).
- چالشها:
- نیاز به تنظیمات دقیقتر در چاپ.
- هزینه بیشتر نسبت به مواد عمومی.
- بالا (High Performance – مواد با عملکرد بالا):
- مواد بسیار مقاوم مانند PEEK و PEI.
- ویژگیها:
- دمای چاپ بسیار بالا (مناسب برای چاپگرهای صنعتی).
- مقاومت عالی در برابر دما، مواد شیمیایی، و فشار.
- کاربرد در صنایع پیشرفته (هوافضا، پزشکی، خودروسازی).
- محدودیتها:
- هزینه بالا.
- نیاز به پرینترهای صنعتی پیشرفته با سیستمهای خنککننده خاص.
- دستهبندی مواد:
- Commodity Thermoplastics:
- PLA: زیستتخریبپذیر و مناسب برای نمونهسازی.
- ABS: مقاومتر از PLA ولی با احتمال تابخوردگی.
- HIPS: کاربردی بهعنوان مواد پشتیبان در چاپ پیچیده.
- Engineering Materials:
- TPU: انعطافپذیر و مقاوم به سایش.
- PETG: مقاوم در برابر رطوبت و شفاف.
- PA (نایلون): استحکام و مقاومت بالا.
- High Performance Materials:
- PEEK: مقاومترین ماده، مناسب برای دمای بسیار بالا و کاربردهای خاص.
- PEI: خواصی مشابه PEEK ولی با هزینه کمتر.
نکات کلیدی برای انتخاب مواد:
- کاربرد قطعه:
- قطعات دکوراتیو یا نمونهسازی: PLA یا ABS.
- قطعات عملکردی: PETG، TPU، یا نایلون.
- قطعات صنعتی پیشرفته: PEEK یا PEI.
- هزینه و امکانات:
- اگر بودجه محدود است، از مواد Commodity استفاده کنید.
- برای چاپ مواد High Performance، نیاز به چاپگر صنعتی دارید.
- دمای چاپ و شرایط:
- مواد نیمهکریستالی مانند PEEK به خنکسازی دقیق نیاز دارند.
- مواد آمورف مانند ABS و PC در چاپ پایدارتر هستند.
این نمودار نشان میدهد که با افزایش دما، هزینه، و پیچیدگی چاپ، میتوان به مواد با عملکرد بالاتر دست یافت. انتخاب مواد باید بر اساس کاربرد نهایی قطعه، بودجه، و تجهیزات در دسترس انجام شود.
تأثیر مواد بر خواص مکانیکی و هزینه قطعات FDM
نوع ماده مورد استفاده در پرینت سه بعدی FDM بهطور مستقیم بر خواص مکانیکی، دقت، و هزینه قطعات نهایی تأثیر میگذارد. هر ماده دارای ویژگیها و کاربردهای خاص خود است، و انتخاب ماده مناسب باید بر اساس نیازهای قطعه نهایی و محدودیتهای بودجه انجام شود.
مواد رایج FDM
جدول زیر ویژگیهای مواد رایج FDM را خلاصه میکند:
جدول
پردازش نهایی (Post Processing) در قطعات FDM
قطعات پرینتشده با فناوری پرینت FDM میتوانند با استفاده از روشهای مختلف پردازش نهایی، به کیفیت و ظاهر بسیار بالایی دست یابند. این فرآیندها نهتنها ظاهر قطعات را بهبود میبخشند، بلکه میتوانند خواص مکانیکی و عملکردی آنها را نیز افزایش دهند.
ویژگی های کلیدی تکنولوژی پرینت سه بعدی FDM
جدول
مشخصات کلی فناوری Fused Deposition Modeling (FDM)
جدول
قواعد کلی در استفاده از فناوری FDM
در اینجا چند نکته کلیدی و “قواعد سرانگشتی” برای کار با فناوری FDM آورده شده است:
نمونهسازی سریع و کمهزینه: FDM گزینهای عالی برای تولید نمونههای اولیه و قطعات کاربردی غیر پیچیده با سرعت بالا و هزینه کم است.
این فناوری از طیف گستردهای از مواد ترموپلاستیک پشتیبانی میکند، که باعث انعطافپذیری بیشتر در طراحی و تولید میشود.
اندازه ساخت معمولی:
چاپگرهای رومیزی:
- ابعاد ساخت استاندارد: 200 × 200 × 200 میلیمتر.
- مناسب برای پروژههای کوچکتر یا خانگی.
چاپگرهای صنعتی:
- ابعاد ساخت بزرگتر: تا 1000 × 1000 × 1000 میلیمتر.
- مناسب برای تولید قطعات بزرگ و پیچیده.
پیشگیری از تابخوردگی (Warping)
برای جلوگیری از تابخوردگی:
- از طراحی سطوح بزرگ و تخت خودداری کنید.
- در گوشههای تیز، فیلت (گرد کردن گوشهها) اضافه کنید تا تنشهای داخلی کاهش یابد.
ناهمسانگردی (Anisotropy)
قطعات تولیدشده با FDM به دلیل مکانیزم چسبندگی لایهها، ناهمسانگرد هستند:
- استحکام محور Z کمتر از محورهای X و Y است.
- بنابراین، FDM برای قطعات مکانیکی حساس و حیاتی توصیه نمیشود.